Bagaimana Manufaktur CNC Otomatis Menjamin Presisi pada Kabinet Kustom Modern
Temukan bagaimana manufaktur CNC otomatis menghadirkan presisi tingkat industri, toleransi nol kesalahan, dan eksekusi yang mulus untuk kabinet kustom dalam proyek B2B.
Ringkasan Eksekutif: Evolusi Industri Pekerjaan Kayu Arsitektural
Sektor konstruksi komersial dan hunian kelas atas global sedang mengalami pergeseran struktural yang mendalam. Seiring cetak biru arsitektur menjadi semakin rumit dan tenggat waktu penyerahan proyek semakin ketat, metode pertukangan kayu manual tradisional tidak lagi dapat memenuhi toleransi dimensi yang ketat, konsistensi struktural, dan kapasitas keluaran volume yang dibutuhkan oleh pengembang properti internasional, kontraktor umum, dan firma desain komersial.
Menanggapi dinamika pasar yang terus berkembang ini, fasilitas manufaktur kabinet B2B canggih telah beralih dari bengkel yang bergantung pada pengrajin menjadi ekosistem produksi yang sepenuhnya otomatis dan terintegrasi secara digital. Inti dari modernisasi industri ini adalah mesin Computer Numerical Control (CNC). Penerapan teknologi CNC otomatis telah secara fundamental merekayasa ulang bagaimana berkualitas tinggi lemari khusus direkayasa, difabrikasi, dan dirakit.
Laporan ini mengkaji mekanisme teknologi di mana manufaktur CNC otomatis menghilangkan kesalahan manusia, menjamin presisi sub-milimeter, memaksimalkan hasil material, dan menyederhanakan eksekusi proyek skala besar—memastikan kepatuhan total terhadap spesifikasi pertukangan arsitektur yang kompleks.
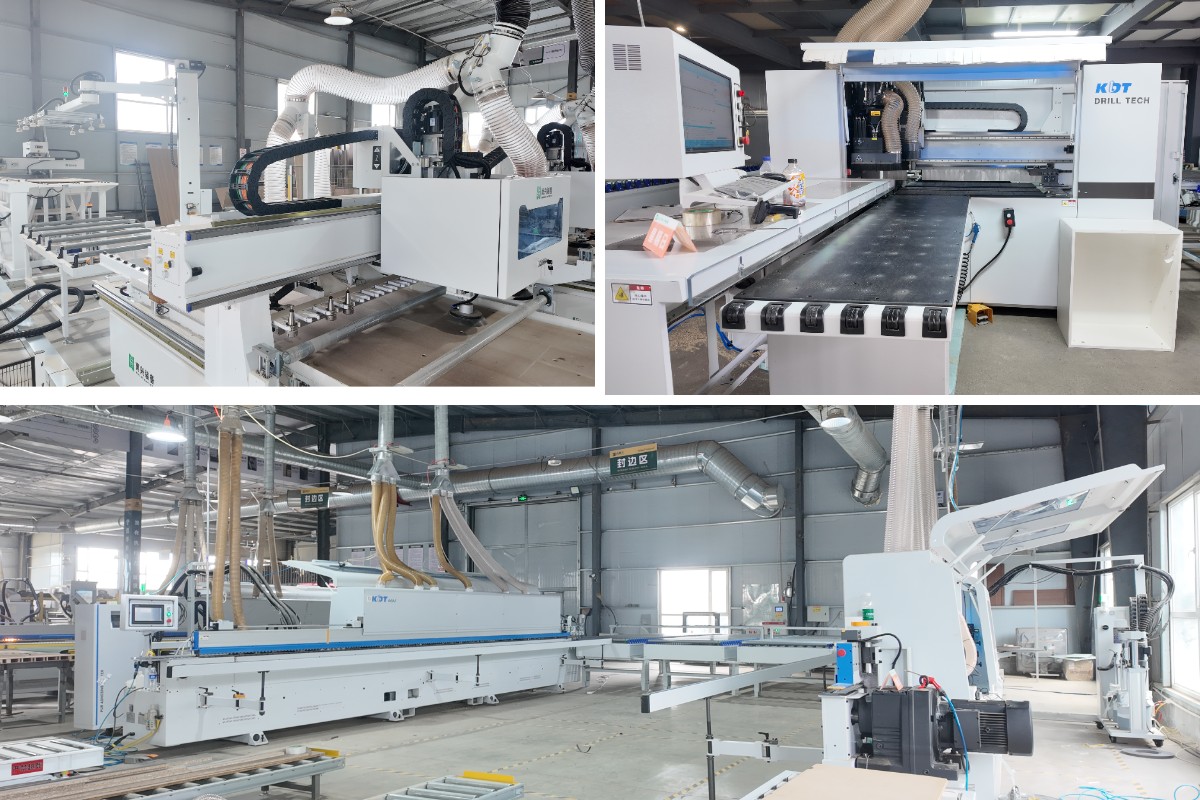
Dilema Presisi: Pengerjaan Manual vs. Eksekusi CNC Otomatis
Secara historis, pekerjaan kayu interior sangat bergantung pada pengukuran manual, pemotongan panel, pembentukan profil tepi, dan pengeboran tangan. Meskipun teknik pertukangan terampil memiliki nilai warisan, pelaksanaan manual menimbulkan akumulasi kesalahan majemuk—suatu kelemahan kritis saat mengerjakan pembangunan hunian bertingkat banyak atau proyek komersial butik.
Ketika memproduksi kabinet pesanan khusus di puluhan atau ratusan tata letak unit, variasi kecil—seperti penyimpangan 1,5 mm pada kepersegian panel—berkembang menjadi rangka kabinet yang tidak sejajar, celah pintu yang tidak rata, rel laci yang macet, dan keterlambatan pemasangan di lokasi kerja yang berkepanjangan.
Pemrosesan CNC otomatis mengatasi kerentanan struktural ini dengan mengganti alat pengukuran fisik dengan aliran data digital yang berasal langsung dari platform perangkat lunak Desain Berbantuan Komputer (CAD) dan Manufaktur Berbantuan Komputer (CAM) modern.
Perbandingan Metrik Manufaktur Utama
Presisi Dimensi:Metode penyambungan manual mempertahankan ± 1,5 mm – 3,0 mm, sedangkan Sistem Manufaktur CNC Otomatis mencapai akurasi submilimeter sebesar ± 0,1 mm.
Integritas Adhesi Edge Banding:Proses manual menunjukkan kualitas yang bervariasi dari lem hot-melt yang diaplikasikan dengan tangan, sedangkan sistem otomatis menggunakan penyegelan hot-melt zero-joint Jowat PUR asal Jerman untuk isolasi kelembapan permanen.
Kecepatan Pemrosesan Lubang Multi-Sumbu:Pengeboran manual bergantung pada operasi lubang tunggal secara berurutan, sedangkan pusat pengeboran CNC multi-sumbu melakukan pengeboran 6 sisi secara simultan dalam satu lintasan.
Hasil dan Pemanfaatan Material:Tata letak panel manual menghasilkan pemanfaatan material 70% – 80%, sedangkan nesting CNC algoritmik memaksimalkan tingkat hasil hingga 92% – 96%.
Melalui protokol perkakas algoritmik, produksi otomatis menjamin bahwa setiap panel substrat yang diproses mempertahankan integritas struktural yang seragam dan konsistensi dimensi terlepas dari skala produksi.
1. Hasil Material Algoritmik: Teknologi Nesting CNC Presisi Tinggi
Proses fabrikasi dimulai dengan pemrosesan panel mentah, di mana mesin nesting CNC kelas industri mengubah parameter rekayasa menjadi komponen yang dioptimalkan secara fisik.
Optimasi Tata Letak Panel Berbasis Algoritma
Dalam manufaktur konvensional, pemotongan panel dibatasi oleh gerakan gergaji linier, sehingga pola potong dipaksa ke dalam kisi-kisi kaku yang mengakibatkan pemborosan material signifikan. Platform nesting industri modern menggunakan algoritma optimasi canggih yang mengevaluasi geometri dimensi setiap individu kabinet komponen yang dibutuhkan dalam satu pesanan.
Algoritma secara dinamis menata panel persegi panjang, profil melengkung, dan bentuk tidak beraturan ke ukuran lembaran standar (seperti MDF kepadatan tinggi atau kayu lapis kelas laut) untuk mencapai tingkat efisiensi material melebihi 92% hingga 96%.
1. Impor Gambar CAD: Menerjemahkan geometri vektor menjadi koordinat mesin yang tepat.
2. Rotasi Dinamis: Memutar komponen secara dinamis untuk menyelaraskan dengan pola serat kayu alami.
3. Kalkulus Kehilangan Kerf: Menghitung jarak bebas diameter mata pahat secara presisi untuk menghilangkan tumpang tindih pemotongan.
4.Perutean Jalur Pahat: Menghasilkan jalur pemotongan berkecepatan tinggi multi-lintasan untuk tepi panel yang bersih dan bebas geram.
Stabilitas Spindel Berkecepatan Tinggi dan Solusi Penahan Vakum
Pemotongan presisi memerlukan stabilitas mekanis absolut selama operasi spindel berkecepatan tinggi. Pusat nesting industri menggunakan meja hisap vakum multi-zona yang mampu menghasilkan tekanan penahan kuat di seluruh substrat.
Meja Vakum Terkendali Zona: Memusatkan daya hisap secara ketat di bawah area pemotongan aktif, mencegah getaran mikro atau pergeseran panel bahkan saat memfrais komponen kabinet berukuran kecil yang rumit.
Presisi Elektro-Spindel: Spindel frekuensi tinggi berpendingin udara atau berpendingin cairan yang beroperasi hingga 24.000 RPM menghilangkan terkelupasnya bahan mentah, robekan, atau delaminasi tepi pada veneer permukaan yang halus atau pelitur berkilau tinggi.
Dengan menghilangkan penanganan panel secara manual selama pemfraisan utama, teknologi nesting menjamin bahwa dimensi panel dasar untuk semua lemari khusus tetap sepenuhnya sesuai dengan gambar kerja CAD yang disetujui.
2. Ketahanan Lingkungan: Mesin Edge-Banding Otomatis dan Isolasi Kelembapan
Umur panjang struktural kabinet sebagian besar ditentukan oleh kualitas perlindungan tepinya. Di lingkungan dapur, kamar mandi, dan perhotelan komersial, penetrasi kelembapan merupakan penyebab utama pembengkakan substrat inti, pembentukan jamur, dan kegagalan struktural dini.
Manufaktur otomatis mengatasi kerentanan operasional ini melalui mesin edge-banding otomatis industri yang memanfaatkan kimia perekat canggih dan otomatisasi pengumpanan kontinu.
Sistem Perekat Hot-Melt PUR Jowat Jerman vs. Perekat EVA Tradisional
Pabrik tradisional sangat bergantung pada lem hot-melt Ethylene Vinyl Acetate (EVA) standar, yang rentan terhadap reaktivasi termal dan degradasi akibat kelembapan seiring waktu. Lini otomatis canggih mengintegrasikan Perekat Hot-Melt PUR Jowat dari Jerman, menetapkan standar kelas dunia untuk penyambungan tepi industri:
1.Ikatan Silang Kimia: Perekat Jowat PUR mengalami reaksi kimia ireversibel dengan kelembapan atmosfer saat diaplikasikan, membentuk ikatan permanen berkekuatan tinggi yang tahan terhadap fluktuasi suhu lingkungan yang ekstrem dan paparan kelembapan terus-menerus.
2.Garis Lem Ultra-Tipis: Sistem pendispensan otomatis mempertahankan kontrol ketebalan lem yang presisi dengan Jowat PUR, menghasilkan estetika tepi “zero-joint” di mana garis lem menjadi tidak terlihat oleh mata telanjang sekaligus mencapai segel tepi 100% tahan air.
Urutan Stasiun Pemangkasan dan Penyelesaian Terintegrasi
Mesin pelapis tepi industri menjalankan urutan penyelesaian multi-tahap secara berkelanjutan pada kecepatan lini hingga 20 sampai 30 meter per menit:
Unit Pra-Penggilingan:Menggunakan kepala pemotong berlian untuk memangkas 0,5 mm hingga 1,0 mm dari tepi panel mentah, menghilangkan mikrofraktur gergaji dan menciptakan permukaan mulus sempurna untuk pengikatan dengan perekat.
Zona Rol Tekanan:Menerapkan tekanan pneumatik terkalibrasi untuk memaksa pita pelapis tepi masuk ke inti substrat.
Pemangkasan Ujung dan Pembulatan Sudut:Motor servo presisi tinggi memangkas kelebihan pita agar rata dengan tepi panel depan dan belakang, membulatkan sambungan sudut dengan mulus tanpa meninggalkan sisi tajam atau bekas pemotong manual.
Pengerokan dan Pemolesan:Pengeruk pneumatik bilah ganda menghilangkan rembesan lem mikroskopis, diikuti oleh roda pemoles kain bermotor yang mengembalikan kilau asli bahan pelapis tepi.
Proses penyegelan otomatis ini mengisolasi material inti internal, memastikan daya tahan jangka panjang dan integritas struktural di lingkungan yang menuntut.
3. Perakitan Struktural Berkecepatan Tinggi: Mesin Bor Enam Sisi
Setelah panel ditempatkan secara bersarang, dipotong, dan dilapisi tepi, panel tersebut melanjutkan ke persiapan perangkat keras. Konstruksi kabinet modern sangat bergantung pada pengencang mekanis tersembunyi, kunci eksentrik, pasak kayu, engsel tersembunyi, dan rel laci bawah. Penempatan yang tepat dari posisi pemasangan ini menentukan seberapa mudah rangka kabinet dirakit di lokasi kerja.
Pengenalan mesin bor enam sisi CNC telah secara fundamental mengubah tahap produksi ini.
Pemesinan Multi-Sumbu Simultan
Mesin bor konvensional memerlukan pembalikan panel secara manual dan penyiapan lintasan ganda untuk mengebor lubang pada permukaan atas, bawah, dan samping. Setiap penempatan ulang memunculkan kesalahan penempatan oleh manusia.
Pusat pengeboran CNC enam sisi berdaya efisiensi tinggi menjalankan semua operasi pengeboran, penyayatan rute, dan pembuatan alur pada keenam bidang spasial panel dalam satu lintasan otomatis:
Arsitektur Penggerak Gantri Ganda:Kepala bor atas dan bawah beroperasi secara bersamaan, mengebor lubang tembus dan lubang buntu dari kedua sisi tanpa membalik panel.
Gergaji Alur Terintegrasi:Unit gergaji independen memotong saluran menerus untuk panel belakang bodi secara bersamaan dengan pengeboran pasak dan engsel.
Penyelarasan Sensor Optik dan Laser:Sensor optik non-kontak mengukur tepi depan dan belakang setiap panel yang masuk secara waktu nyata, menyesuaikan koordinat pengeboran secara dinamis untuk mengompensasi variasi panjang papan skala mikro.
Kompatibilitas Perangkat Keras dan Keandalan Struktural
Karena pola pemasangan perangkat keras ditentukan langsung oleh file komponen CAD, pusat pengeboran menghasilkan lubang yang selaras sempurna untuk standar perangkat keras global, termasuk sistem DTC, Blum, Hettich, dan Hafele.
Posisi yang presisi ini menghilangkan kebutuhan akan penyesuaian manual selama perakitan, memastikan engsel berayun dengan lancar, rel laci sejajar tanpa gesekan, dan rangka kabinet terpasang siku dan kokoh setiap kali.
4. Keberlanjutan dan Kepatuhan: Manufaktur Furnitur Kelas E0
Spesifikasi arsitektur modern menuntut kepatuhan ketat terhadap standar kualitas udara dalam ruangan (IAQ) dan emisi kimia internasional. Integrasi mesin CNC otomatis berperan langsung dalam menjaga kepatuhan lingkungan, khususnya mendukung pedoman manufaktur furnitur kelas E0.
Standar Emisi Formaldehida Internasional
Standar E1 Eropa: Batas formaldehida yang diizinkan ≤ 0,124 mg/m³ udara (0,1 ppm).
Standar E0 Eropa: Batas formaldehida yang diizinkan ≤ 0,050 mg/m³ udara.
CARB Fase 2 / EPA TSCA Judul VI: Batas formaldehida yang diizinkan ≤ 0,050 ppm untuk substrat MDF dan Kayu Lapis.
Standar ENF (Emisi Ultra-Rendah): Batas formaldehida yang diizinkan ≤ 0,025 mg/m³ udara.
Lini manufaktur otomatis industri menjaga kepatuhan substrat melalui kontrol proses yang direkayasa:
Ekstraksi Debu dan Pengendalian Kualitas Udara
Material substrat yang tersertifikasi E0, CARB Fase 2, atau standar EPA TSCA Title VI memerlukan lingkungan pemrosesan yang bersih dan bebas debu untuk mempertahankan integritas permukaan dan performa perekat. Pusat permesinan CNC otomatis dilengkapi sistem ekstraksi debu tertutup terpusat yang beroperasi dengan kecepatan penangkapan tinggi:
Enklosur Vakum Tinggi: Menangkap debu kayu di udara langsung pada spindel pemotong, mencegah penumpukan debu di dalam saluran sambungan panel dan laminasi permukaan.
Pemeliharaan Integritas Material: Mencegah kontaminasi partikel debu mikroskopis antara permukaan substrat dan perekat pelapis tepi, memastikan segel kedap udara yang diperlukan untuk mengunci potensi emisi jejak di dalam inti papan.
Pengurangan Limbah dan Optimalisasi Sumber Daya
Dengan memaksimalkan hasil panel melalui algoritma penataan bersarang terkomputerisasi, manufaktur CNC otomatis secara drastis mengurangi timbulan limbah kayu per unit kabinet. Pemanfaatan material yang efisien secara langsung mendukung praktik arsitektur berkelanjutan dan kerangka sertifikasi bangunan hijau, seperti LEED (Leadership in Energy and Environmental Design) dan BREEAM.
5. Pengiriman Proyek B2B: Merampingkan Pelaksanaan di Lokasi Kerja
Bagi pengembang proyek global dan kontraktor utama, keberhasilan finansial suatu proyek sangat bergantung pada efisiensi pemasangan di lokasi kerja. Pra-pemesinan di luar lokasi dan fabrikasi otomatis memindahkan tenaga kerja manufaktur yang kritis dari kondisi lokasi kerja yang tidak terkendali ke lingkungan pabrik yang terkendali.
Perakitan Plug-and-Play yang Dipra-mesin
Dengan menyelesaikan semua pemotongan, penyegelan tepi, dan pengeboran perangkat keras dengan presisi CNC, komponen kabinet berfungsi sebagai blok bangunan modular yang saling mengunci:
1. Penghapusan Pemotongan di Lapangan:Tim pemasangan tidak lagi perlu memangkas, menyerut, atau mengebor rangka kabinet di lokasi, sehingga secara signifikan mengurangi debu lokasi, polusi suara, dan biaya tenaga kerja pemasangan.
2.Identifikasi Komponen Tanpa Kesalahan:Lini pemrosesan CNC otomatis mencetak label barcode langsung pada setiap komponen panel. Pemasang cukup memindai barcode untuk melihat urutan perakitan, kebutuhan perangkat keras, dan data penempatan denah lantai.
3.Serah Terima Proyek Cepat:Waktu perakitan yang lebih singkat memungkinkan kontraktor memenuhi serah terima proyek yang ketat sambil mempertahankan kualitas sambungan kayu yang konsisten di ratusan unit hunian atau komersial.
Kesimpulan Teknis: Masa Depan Pertukangan Presisi
Manufaktur CNC otomatis bukan lagi sekadar peningkatan operasional; ini adalah fondasi penting bagi pertukangan arsitektural berkinerja tinggi. Dengan mengintegrasikan nesting CNC otomatis, pelapisan tepi berkecepatan tinggi, pengeboran multi-sumbu 6 sisi, dan pemrosesan substrat berkelanjutan, fasilitas produksi modern menjamin bahwa setiap panel kabinet memenuhi standar struktural dan estetika yang tepat.
Bagi pembeli internasional, arsitek, dan manajer proyek, penetapan protokol manufaktur otomatis memastikan kesetiaan desain secara menyeluruh, daya tahan jangka panjang, dan pemasangan di lokasi proyek yang mulus pada proyek interior yang menuntut.
Daftar Periksa Pengadaan Arsitektural B2B
Saat mengevaluasi mitra manufaktur untuk proyek pertukangan interior skala besar, pastikan bahwa pemasok memiliki kemampuan teknologi berikut:
Integrasi Nesting CNC: Alur kerja perangkat lunak CAD/CAM otomatis dengan optimasi hasil material dinamis.
Mesin Pelapisan Tepi PUR Jowat Jerman: Aplikasi lem hot-melt tanpa sambungan dengan kemampuan pra-penggilingan dan pembulatan sudut.
Kapasitas Pengeboran 6 Sisi: Pengeboran multi-sumbu simultan untuk akurasi penempatan perangkat keras.
Substrat Bersertifikat E0/CARB: Inventaris papan rendah formaldehida yang sepenuhnya sesuai dengan persyaratan dengan pelacakan sertifikasi pabrik.
Verifikasi Pra-Perakitan Pabrik: Pengujian mock-up skala 1:1 penuh dan protokol inspeksi dimensi sebelum pengemasan ekspor.